

联系我们/ CONTACT US
分类:常见问题 发布时间:2026-11-13 浏览量:1
扫膛先查气隙:气隙不均或轴承磨损使转子蹭定子,轻则异响,重则烧机。
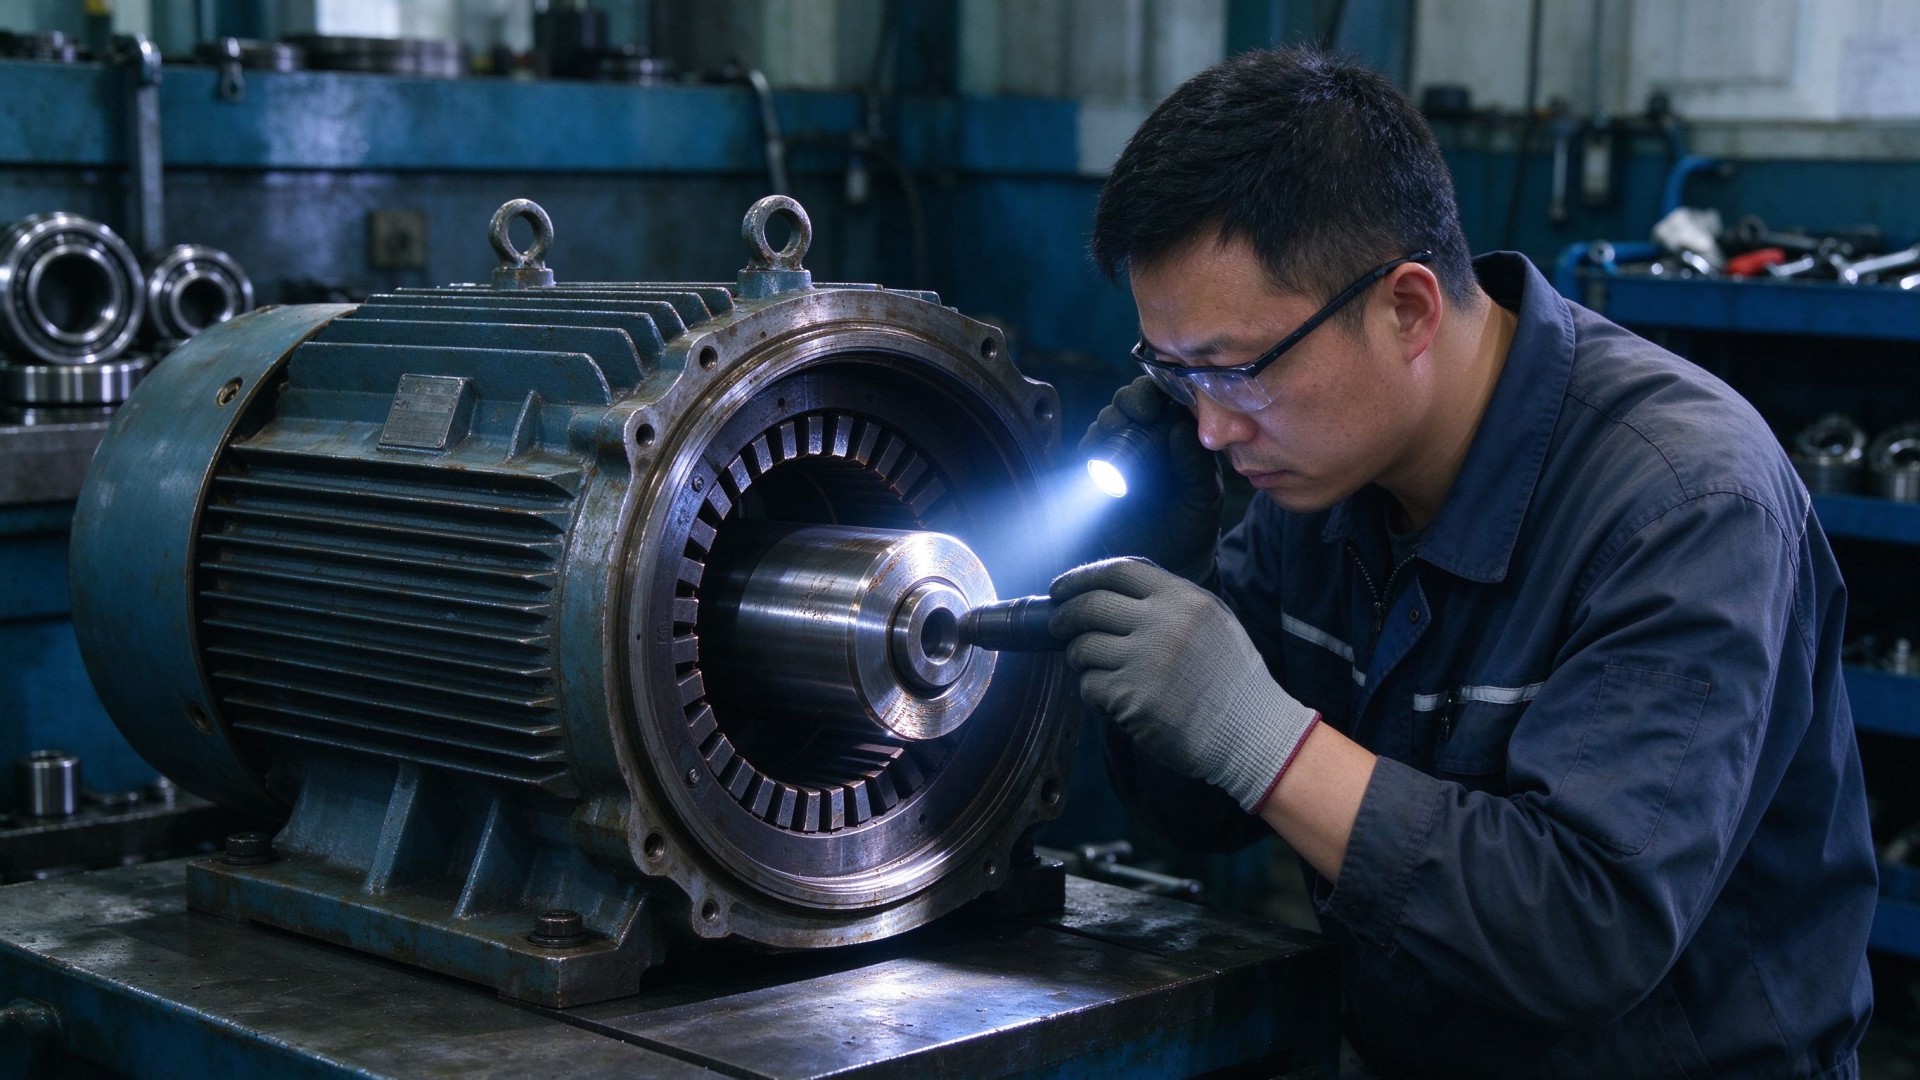
扫膛是通俗说法,规范叫法是“定转子相擦”:电机运行或盘车时,转子外圆与定子内膛之间的气隙被吃掉,两者直接摩擦。轻微扫膛只在局部留下亮痕,严重时会把定子铁芯、绕组端部和转子表面磨坏,甚至引起绕组短路、冒烟、烧机。
扫膛的典型信号是金属摩擦声,声音随转速变化,低速盘车时更明显;同时伴随机身振动、电流摆动、轴承温度升高、机壳局部发热,严重时能闻到绝缘焦味或看到冒烟。有些电机空载时正常,一带负载就响,这是因为负载使转子下沉或轴承受力后间隙变化,气隙进一步不均。
| 现场表现 | 扫膛时常见特征 | 容易混淆的故障 |
|---|---|---|
| 声音 | 金属刮擦声、周期性摩擦声,盘车可听到 | 轴承保持架碎裂、异物进入 |
| 振动 | 随转速升高而加剧,负载后更明显 | 转子动平衡不良、地脚松动 |
| 电流 | 电流摆动或缓慢上升,严重时过载跳闸 | 三相不平衡、绕组匝间短路 |
| 温度 | 定子局部发热、轴承温度升高 | 冷却不良、润滑脂过多 |
| 外观 | 转子表面有亮痕,定子内膛有摩擦印 | 轴承锈蚀、受潮霉斑 |
出现上述信号,第一步是断电、停机、挂牌上锁,等转子完全停稳并验电后再检查。不要带电用听针、手电或工具伸入电机内部,也不要反复点动试车,摩擦产生的金属屑和局部高温可能把轻微故障扩大成绕组击穿。
卧式电机扫膛,最常见的起点是轴承磨损或端盖轴承室磨损。轴承游隙变大后,转子在自重和电磁拉力作用下下沉,单边气隙被压小,最终蹭到定子。六安江淮电机在总装和出厂试验中,会把气隙均匀度、轴承游隙和振动作为关键控制项,避免带着偏心出厂。其次是转轴弯曲、定子铁芯变形、机座或基础不平、联轴器或皮带拉力过大,以及装配时端盖止口没压实、气隙没有调匀。
| 原因类别 | 机理 | 高发场景 | 现场怎么查 |
|---|---|---|---|
| 轴承磨损 | 游隙增大,转子下沉、偏心 | 长期运行、润滑不良、粉尘水汽侵入 | 测轴承游隙、听轴承声、查温度 |
| 端盖轴承室磨损 | 轴承外圈在座孔内窜动,转子位置失稳 | 频繁拆装、配合过松、异常振动 | 测座孔尺寸、查外圈是否转动 |
| 转轴弯曲 | 转子旋转时偏心,气隙周期性变化 | 外力撞击、长期过载、皮带过紧 | 百分表测轴伸和转子外圆跳动 |
| 定子铁芯变形 | 内膛失圆,局部气隙过小 | 过热、短路、搬运磕碰 | 测内膛圆度、查铁芯松动和变色 |
| 安装与基础 | 机座扭曲、地脚不平、联轴器不对中 | 新装、改造、基础沉降 | 查地脚间隙、百分表找正、测水平 |
| 异物与热变形 | 金属屑、焊渣、绝缘块进入气隙 | 检修后未清膛、绕组端部固定不良 | 盘车听声、打开端盖检查内膛 |
需要提醒的是,扫膛往往不是单一原因。轴承磨损会让转子下沉,端盖座孔磨损会放大偏心,基础不平又会让受力偏向一侧,三个因素叠加,气隙在某个方向被吃得越来越少。只换轴承、不查端盖和基础,故障容易在几周后复发。
气隙没有统一的“国家标准数值”,它是按电机电磁设计、机座号、功率和转速确定的,必须看厂家总装图或产品技术条件。GB/T 755-2025《旋转电机 定额与性能》(2025-08-01 发布、2026-02-01 实施,代替 GB/T 755-2019)对电机的定额、运行条件和性能作出规定,但不会给出某一机座的具体气隙值,现场仍要以总装图为准。常见中小型异步电机单边气隙大约在 0.2~1.0 mm,高压大功率电机可到 1~2 mm 甚至更大;同一台电机同一圆周上的气隙应基本一致,现场通常把各点与设计值的偏差控制在 ±10% 以内作为排查参考,具体限值以厂家技术条件为准。
测量必须在停机、断电、验电、挂牌上锁并确认转子完全静止后进行。用塞尺或压缩铅块在定子内膛与转子外圆之间测量,至少在上下左右四个方向各取一点;每转 90° 再测一组,共测 8~12 个点,记录每个方向的气隙值。没有塞尺时,可用干净的标准量块配合塞尺,或用内径千分尺测定子内膛、外径千分尺测转子外圆,再计算单边间隙。
| 检测项目 | 工具 | 判断参考 | 注意事项 |
|---|---|---|---|
| 单边气隙 | 塞尺、铅块、激光位移传感器 | 与总装图设计值对比,圆周偏差参考 ±10% | 禁止在运行中测量 |
| 气隙均匀度 | 四点或八点法,盘车 90° 分组 | 同一方向重复性好,无突然变小点 | 每次盘车后重新验电确认 |
| 转子外圆跳动 | 百分表、V 形架 | 跳动量不超标,无周期性偏心 | 测点表面要清洁 |
| 定子内膛圆度 | 内径千分尺、专用量规 | 无局部凹坑、无铁芯松动 | 注意槽口和齿部碰伤 |
| 轴承游隙 | 塞尺、压铅法、专用游隙仪 | 不超过轴承允许游隙 | 旧轴承清洗后测,新轴承按样本 |
如果某个方向气隙明显小于其他方向,先把转子转到不同角度复测:数值跟着转子转,说明转子偏心或轴弯;数值固定在定子某一侧,说明定子内膛失圆或机座变形;数值随负载变化,重点查轴承和基础。只有把“随转子转”还是“固定在定子”分清,才能找到真正的根因。
轴承故障和扫膛都会响、都会振,但特征不同。轴承磨损多为连续的滚动声、咔哒声或高频啸叫,声音位置靠近轴承端;扫膛是金属刮擦声,往往与转子每转一圈同步,盘车时在某几个角度出现。轴承温度升高更明显;扫膛则常伴随定子局部发热、电流摆动和转子表面亮痕。
现场可按“听、盘、测、试”四步排查:先断电听轴承端和机膛内部;再手动盘车,感受是否有周期性卡滞;然后测气隙、轴承游隙、轴伸跳动;最后在安全条件下做空载试运行,测振动和电流。若盘车已经明显摩擦,不要强行空载试车,以免定子铁芯和绕组二次损伤。振动测量可参照 GB/T 10068-2020《轴中心高为 56mm 及以上电机的机械振动 振动的测量、评定及限值》(2020-03-31 发布、2020-10-01 实施),但振动值正常不代表没有轻微扫膛,必须结合气隙和外观判断。
实际排查中,轴承磨损占卧式电机扫膛原因的多数,因为轴承一旦游隙变大,转子下沉会直接改变气隙。但“换了轴承还扫膛”的情况也不少,问题常在端盖轴承室磨损、止口配合松动或转轴弯曲。判断时不要只盯着轴承,要把转子位置链上的轴承、端盖、轴、机座一起看。
能不能修,取决于摩擦程度和损伤位置。转子表面只有轻微亮痕、定子内膛没有大面积磨伤、绕组绝缘正常时,可以更换轴承、修复端盖、清理内膛、重新调整气隙;如果定子铁芯被磨出深沟、硅钢片短接、绕组端部绝缘破损,就要拆绕组、修铁芯甚至重绕;转轴弯曲或转子导条断裂,则要校轴或更换转子。
不建议用“车小转子”的办法处理扫膛。车削会增大气隙,虽然暂时不擦了,但励磁电流上升、功率因数下降,电机效率和带载能力都会变差;如果根因是轴承下沉或轴弯,车转子只是把问题往后拖,运行一段时间还会复发。六安江淮电机的维修方案会先做根因判定,再决定换轴承、修端盖、校轴还是重绕,避免只处理表象。
预防扫膛,核心是保住气隙均匀和转子支撑稳定。安装时基础要找平、地脚要压实,联轴器要对中,皮带张力不能过大;搬运和拆装时不要用锤子直接敲端盖、轴伸,避免轴承和止口受伤。新机或大修后,先盘车听声、测气隙,再空载试运行,不要直接带载开机。
对连续运行的关键设备,建议把气隙、轴承温度、振动纳入点检表,发现趋势变化就安排停机检查,而不是等到冒烟再修。六安江淮电机在高压、变频、防爆和专用电机选型时,会结合负载、安装方式和运行环境核算轴承与气隙参数,减少现场扫膛风险。
不能。扫膛是动、静部件直接摩擦,继续运行会扩大铁芯损伤、产生金属屑并烤坏绕组绝缘,轻微故障可能演变成烧机。应立即停机、断电、挂牌,检查气隙和轴承。
不是。气隙小有利于降低励磁电流、提高功率因数,但过小会增加扫膛、振动和温升风险;气隙过大则励磁电流上升、效率下降。气隙应按设计值控制,均匀度比“越小越好”更重要。
只有轴承磨损是唯一根因时才可能解决。若端盖轴承室磨损、转轴弯曲、机座变形或基础不平,换轴承后转子位置仍然不正,扫膛会复发。换轴承前必须把轴承、端盖、轴、机座一起检查。
会。摩擦产生的热量和金属屑会损伤定子铁芯、槽绝缘和绕组端部,严重时造成匝间短路、相间短路或对地击穿。扫膛后即使还能转,也应测绝缘电阻并检查绕组,不能只看表面。
气隙异常、扫膛反复或大修改造拿不准,可联系六安江淮电机(电话 13965473724,邮箱 836726981@qq.com),提供电机型号、运行工况、气隙实测值和故障照片,我们会协助判断根因与处理方案。相关阅读:电机轴承温度多少算正常、电机振动大的原因、电机绕组匝间短路怎么判断,以及Y 系列三相异步电动机产品参数。
(本文更新于 2026 年 11 月;标准信息依据全国标准信息公共服务平台 2026 年 11 月查询结果。)
下一篇:没有了!
选型、报价请致电:13965473724(张经理,微信同号)
 官方微信号


