

联系我们/ CONTACT US
分类:公司新闻 发布时间:2026-11-20 浏览量:1
6205 轴承:CN 5–20,C3 13–28;游隙按配合温升选。
同型号轴承,一个手感紧、一个手感松,不一定是质量差异。样本上的游隙是“原始游隙”,装到电机上经过过盈配合和温升,真正起作用的是“工作游隙”。选小了会预紧发热,选大了会振动噪声。下面把 CM、CN、C3、C4 的差别、6205 的实际数值和现场测量方法讲清楚。
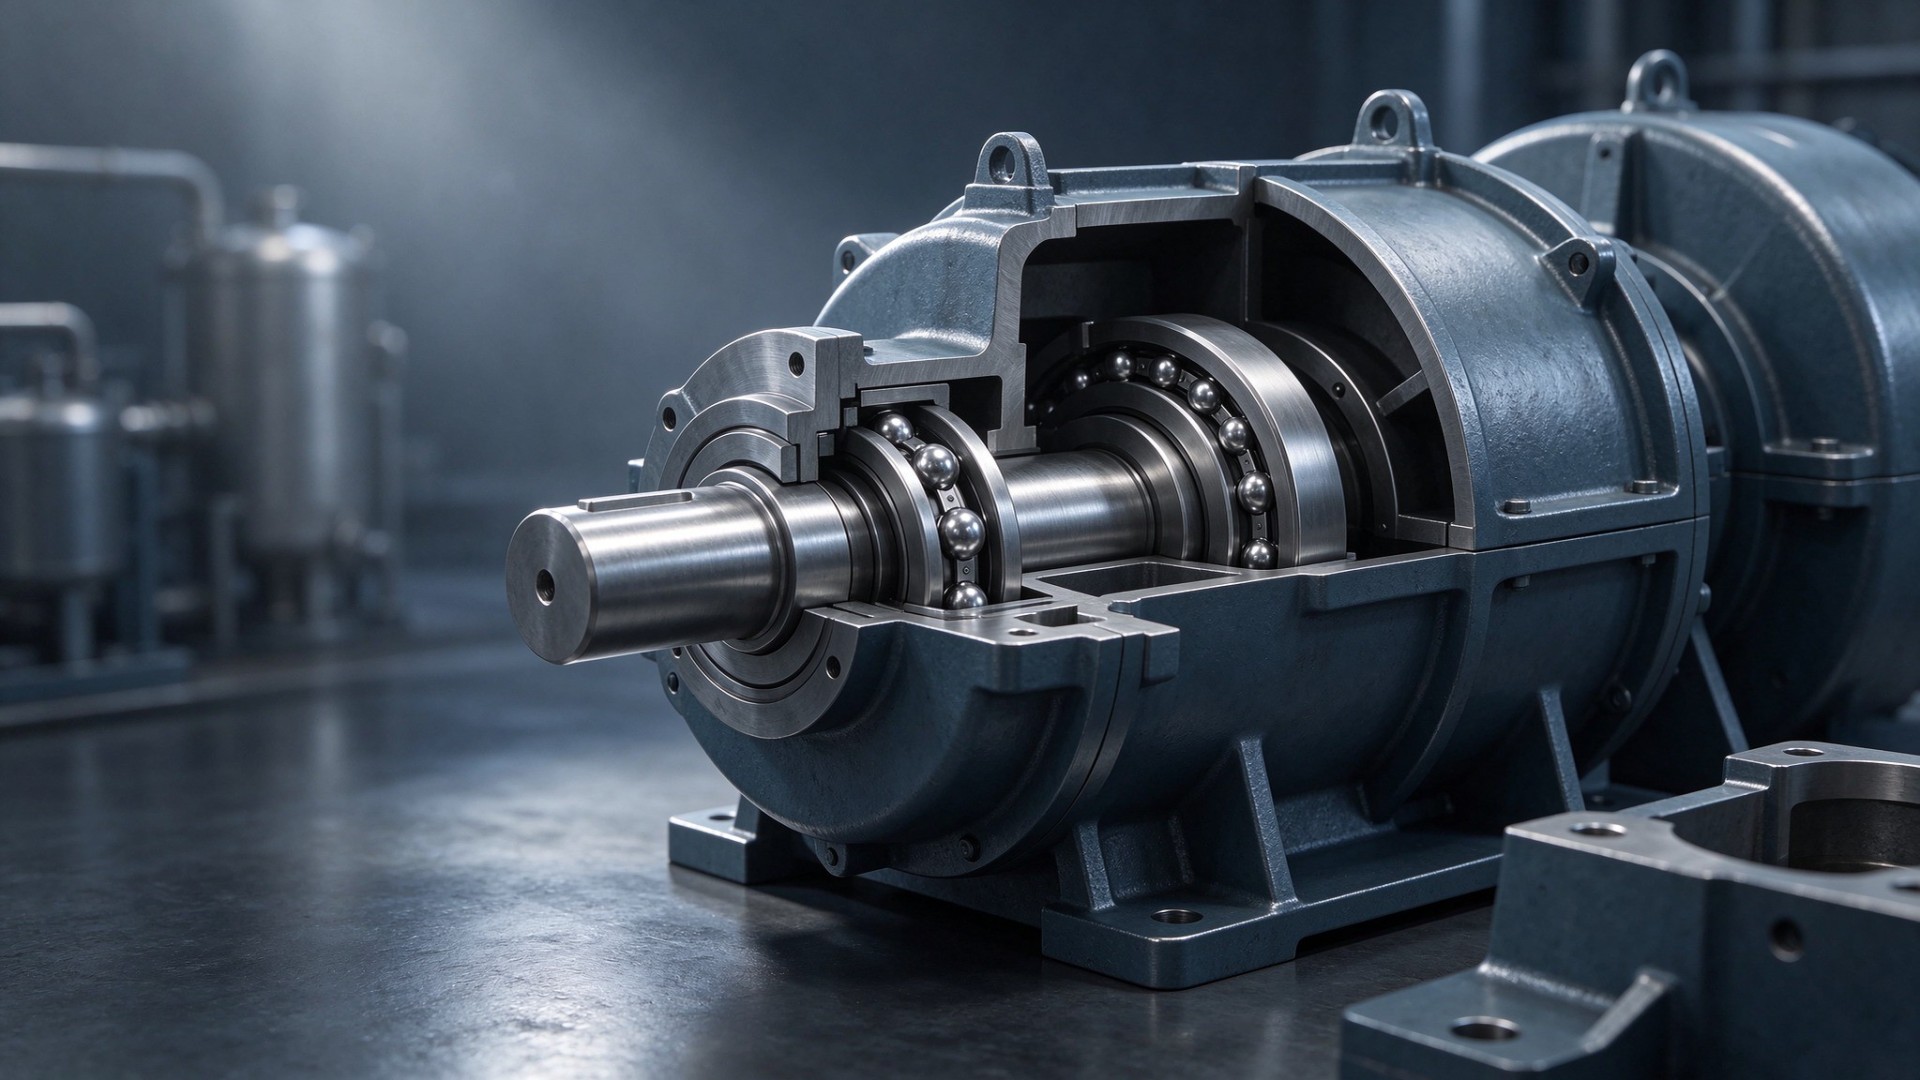
按 GB/T 4604.1-2012 的定义,径向游隙是轴承在无外载荷、非预紧状态下,一套圈相对另一套圈沿径向从一个极限位置移到相反极限位置的径向距离算术平均值。它量的是轴承内部滚动体与滚道之间的活动量,不是轴承外径、内径的配合间隙,也不是用手转一转的“松紧感”。
轴承有三个游隙状态:出厂时的原始游隙、压装后的安装游隙、运行温度下的工作游隙。样本上写的 5–20 μm 是原始游隙;压到电机轴上,内圈涨大,游隙会减少;跑起来内圈比外圈热,游隙还会再减少。很多“新轴承装上就发热”的问题,不是轴承质量差,而是只看了原始游隙,没算安装和工作状态。
同型号手感不一样,常见原因有四个:游隙组别不同;测量时施加的载荷不同;密封圈、润滑脂的阻力不同;轴承内孔、轴伸的实际配合不同。手感只能判断有没有卡滞、有没有颗粒感,判断不了 5 μm 和 15 μm 的差别。要定量,还是得用千分表或专用游隙测量仪。
按 GB/T 4604.1-2012 表 1,6205 所在 24–30 mm 内径段:CN 组径向游隙 5–20 μm,C3 组 13–28 μm,C4 组 23–41 μm。该标准 2012-09-03 发布、2013-03-01 实施,2025-07-01 复审结论为继续有效。这个数值是选型的起点,不是装到电机上后的最终游隙。
径向游隙从紧到松的基本顺序是 C2<CN<CM<C3<C4<C5。CN 是不标后缀的默认组;CM 是电机专用游隙,常见于 NSK 等厂家的电机轴承样本,范围通常比 CN 窄,位置在 CN 与 C3 之间;C3、C4 依次加大。需要特别说明:CM 不是 GB/T 4604.1-2012 里的通用组别,订货时必须按厂家样本确认,不能把 CM 当成 C3 的同义词。
六安江淮电机在给变频电机客户选轴承时,通常先问三件事:轴伸配合是 k6 还是 m6、运行温度大概多少、噪声要求高不高。普通工频电机、常温、常规配合,CN 往往够用;低噪声泵、风机,CM 的范围更窄,批次一致性更好;变频调速、高速、温升高或过盈量大,才偏向 C3;高温、重载、冲击工况再考虑 C4。C2 一般用于高精度、低噪声、轻配合或需要预紧的场合,普通电机不要随手选 C2。
| 游隙组别 | 6205 径向游隙(μm) | 相对 CN | 典型用途 | 选型提醒 |
|---|---|---|---|---|
| C2 | 1–11 | 更小 | 高精度、低噪声、轻配合 | 普通电机少用,易预紧发热 |
| CN | 5–20 | 基准 | 普通工频电机、常温、常规配合 | 不标后缀默认,最常用 |
| CM | 按厂家样本,通常在 CN 与 C3 之间,范围更窄 | 电机专用 | 中小型电机、低噪声泵/风机 | 不是国标通用组,订货看样本 |
| C3 | 13–28 | 更大 | 变频、高速、温升高、过盈大 | 最常用的大游隙选择 |
| C4 | 23–41 | 比 C3 更大 | 高温、重载、冲击、大过盈 | 游隙大可能带来振动,需校核 |
| C5 | 30–53 | 最大 | 特殊高温工况 | 普通电机不推荐 |
注:C2、CN、C3、C4、C5 数值取自 GB/T 4604.1-2012 表 1 的 24–30 mm 内径段;CM 不属于该国标通用组别,表中只给定位,不给具体微米值,按轴承厂家电机专用样本执行。
本站变频电机栏目里的JHM 变频调速三相异步电动机,轴承选型就会同时看低速运行、谐波和温升,不会只按普通工频电机的 CN 组照搬。
边界不是“越小越精密”,也不是“越大越保险”,而是让热态工作游隙略大于 0。工作游隙接近 0 时,轴承刚度和旋转精度最好;但一旦变成负游隙,就是预紧,发热、磨损、保持架受力都会上来。工作游隙过大,滚动体与滚道之间的冲击加大,振动、噪声、轴向窜动也会变大。
游隙偏小的典型表现是:开机后轴承温度持续爬升,噪声从平稳变成尖锐的“吱吱”声,润滑脂颜色变深,严重时保持架磨损、轴承抱死。游隙偏大的典型表现是:低频“哗啦”声、振动值上升、轴向窜动明显、轴承外圈与轴承室出现微动磨损。两者都可能表现为“声音不对”,但处理方向相反,不能靠调大润滑脂量来掩盖。
可操作的判断是:装好后先跑 30–60 分钟,等轴承温度相对稳定,记录外圈温度、振动速度和噪声。温度持续上升、噪声变尖,先怀疑游隙偏小或预紧;振动和低频轰鸣明显、轴向窜动大,先怀疑游隙偏大或配合过松。振动是否超标,按 GB/T 10068 系列测量评定,不要只凭耳朵。
对噪声敏感的泵、风机电机,CM 或 CN 更合适;对温升和过盈更敏感的变频电机、高速电机,C3 更稳。如果两个要求都高,先控制轴伸配合和装配过盈,再选 CM 或 C3,不能靠一个游隙组别解决所有问题。
工作游隙可以用一个简单关系估算:Δe=Δ0-δf-δt。Δ0 是原始游隙,δf 是过盈配合造成的游隙减少,δt 是温升造成的游隙减少。轴承技术资料通常按“有效过盈量的 70%~90%”估算 δf(ANDE 轴承技术资料,2026-08);内圈比外圈热,热膨胀会让 δt 继续吃掉游隙。
以 6205 为例:CN 组原始游隙 5–20 μm,若有效过盈 10 μm,按 70%~90% 计算,δf 约为 7–9 μm;再按 25 mm 内径、10–20℃ 内外圈温差估算,δt 大约 1–3 μm。这样 CN 的残余游隙可能只剩 0~12 μm,下限已经进入负游隙;同样是 10 μm 过盈,C3 组 13–28 μm 按同样扣除后大约还剩 1~20 μm,对温升高的电机更从容。
这里的“有效过盈”不是图纸上的最大过盈,而是实际配合面、表面粗糙度、材料弹性变形之后的综合结果。轴伸加工偏大、端盖轴承室偏小,都会让实际过盈超过设计值。六安江淮电机的售后记录里,中小型电机轴承早期发热,常见原因不是轴承本身,而是轴伸配合超差,把 CN 组的残余游隙吃成了负值。
GB/T 755-2025 于 2025-08-01 发布、2026-02-01 实施,是旋转电机定额与性能的基础标准。它不会直接规定某台电机该用哪一组游隙,但电机在额定工况下的温升、振动和起动要求,最终都要落到轴承的工作游隙上。选型时把标准要求、配合公差和实测温度放在一起算,比单看轴承型号可靠。
安装前测原始游隙,推荐用分辨率 0.001 mm 的千分表或专用游隙测量仪。把轴承外圈固定,沿径向轻轻推拉内圈,读取最大和最小读数;转 90° 再测一次,取平均值。塞尺只能做粗判,0.01 mm 的塞尺片就是 10 μm,对 5–20 μm 的轴承来说分辨率不够,容易把合格轴承判成“松”或“紧”。
安装后直接测残余游隙比较困难,现场更实用的是测轴伸径向跳动、轴承外圈温度、振动速度和噪声。轴伸跳动大,可能是轴承装偏、端盖同心度差或轴弯曲;外圈温度高且持续上升,可能是游隙偏小、润滑脂过多或配合过紧;振动和噪声异常,还要排除轴电流、定子同心度和联轴器对中。
轴承型号和后缀怎么看,可参考电机轴承型号怎么看;温度判断可参考电机轴承温度多少算正常。这两篇和本文可以配合使用,先把型号、温度和游隙三条线分开。
新轴承更响,常见原因不是“新轴承质量差”,而是组别选错、配合没控制好、装配损伤或润滑脂不合适。原来用 CN,换成了 C3,游隙变大,低频振动和噪声可能更明显;原来用 C3,换成了 CN,温升高的电机可能直接预紧发热。还有一种情况是安装时敲击外圈或通过滚珠传力,滚道出现压痕,刚装上去就有周期性冲击声。
排查顺序建议从外到内:先确认轴承代号和后缀有没有换错;再查轴伸、轴承室的配合和同心度;再查安装工艺有没有压伤、加热温度有没有超;最后查润滑脂牌号、填充量和清洁度。如果是变频电机,还要排除轴电流电蚀——滚道出现搓板纹、润滑脂发黑、轴承温度不一定很高但噪声变大,这种情况换同组别的新轴承也会再坏。
| 现象 | 更可能的原因 | 先查什么 | 处理方向 |
|---|---|---|---|
| 温度持续上升,噪声变尖 | 游隙偏小、预紧、润滑脂过多 | 原始游隙、轴伸过盈、润滑脂填充量 | 复核配合,必要时提高一个游隙组别 |
| 低频“哗啦”声,振动大 | 游隙偏大、配合过松、轴承室磨损 | 游隙组别、轴承室尺寸、外圈微动 | 恢复配合,选合适组别,不盲目加脂 |
| 周期性冲击声,刚装就响 | 安装压痕、滚道损伤、异物 | 安装工艺、轴承外观、润滑脂清洁度 | 更换轴承,修正压装方法 |
| 噪声随变频器载波变化,断电消失 | 电磁噪声或轴电流,不是轴承游隙 | 变频器参数、轴电压、滚道电蚀纹 | 查轴电流防护和载波频率 |
六安江淮电机(国家级高新技术企业,50 多年电机制造经验)在配套变频电机和高压电机时,会把轴承游隙、润滑脂、轴电流防护和装配工艺一起看。实际服务中,很多“轴承质量”争议,最后查出来是配合超差或装配方法不对,单换轴承解决不了。
换轴承时的具体做法:核对图纸要求的游隙组别;安装前测原始游隙;感应加热温度按轴承厂家样本控制,通常不超过 120℃;装轴压内圈、装孔压外圈;装好后先手动盘车,再点动,再连续运行;试运行阶段记录温度、振动和噪声,不要一上来就满载。
不一定。普通工频电机、常温、常规配合,CN 或 CM 往往够用;C3 适合温升高、转速高、过盈量大或变频运行的工况。C3 不是“更高级”,它只是更大的游隙。把 C3 当默认选项,低噪声电机反而可能振动变大。
不能直接互换。CM 是电机专用游隙,范围通常比 CN 窄、位置在 CN 与 C3 之间;C3 的游隙更大。互换前要算工作游隙、噪声和温升。厂家没有 CM 时,可以用 C3 并按样本复核,但不能只看后缀就替换。
不是。滚动轴承本来就有径向游隙,手感有轻微间隙正常。只要游隙在标准组别范围内、转动无卡滞、无颗粒感、无周期性冲击声,就不算缺陷。若轴向窜动很大或转动有“咯噔”感,再查游隙组别、滚道压痕和保持架。
不建议。5–20 μm 的差别,手感很难分辨,塞尺 0.01 mm 的分辨率也不够。现场至少用千分表或专用游隙仪测原始游隙,装好后记录温度、振动和噪声。没有测量数据,只凭“感觉松紧”换轴承,很容易越换越糟。
电机轴承游隙选型,顺序是“先算工作游隙,再定组别”。6205 的 CN 是 5–20 μm、C3 是 13–28 μm,这只是起点;把有效过盈按 70%~90% 吃掉的部分、温升吃掉的部分扣掉,才是装到电机上真正剩下的游隙。普通工况 CN/CM,温升高或过盈大 C3,高温重载 C4,这个顺序比“默认 C3”更靠谱。
选型拿不准,可以把电机型号、轴承代号、转速、轴伸配合、环境温度和实测轴承温度发给六安江淮电机(电话 13965473724),我们帮你把工作游隙和润滑脂一起核算。本文更新于 2026 年 11 月 20 日。
下一篇:没有了!
选型、报价请致电:13965473724(张经理,微信同号)
 官方微信号


